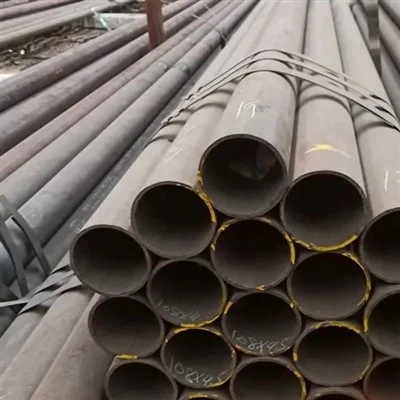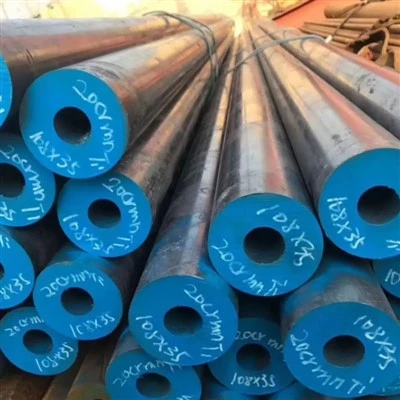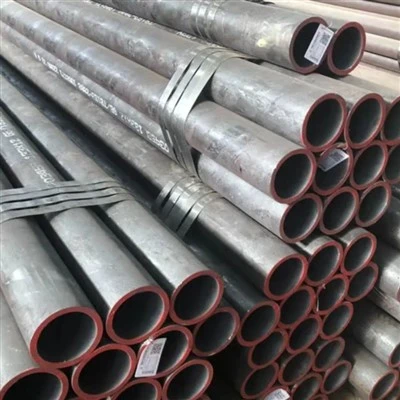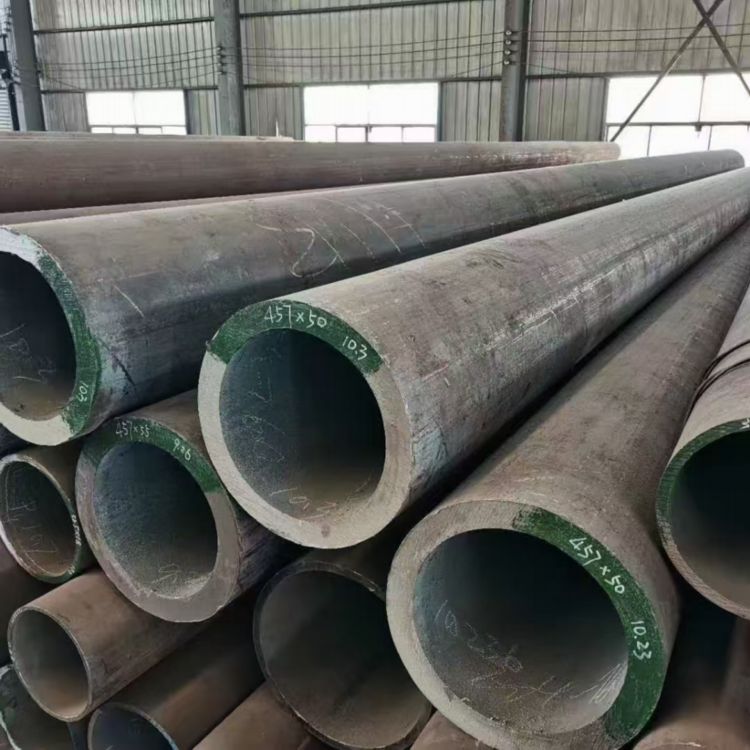
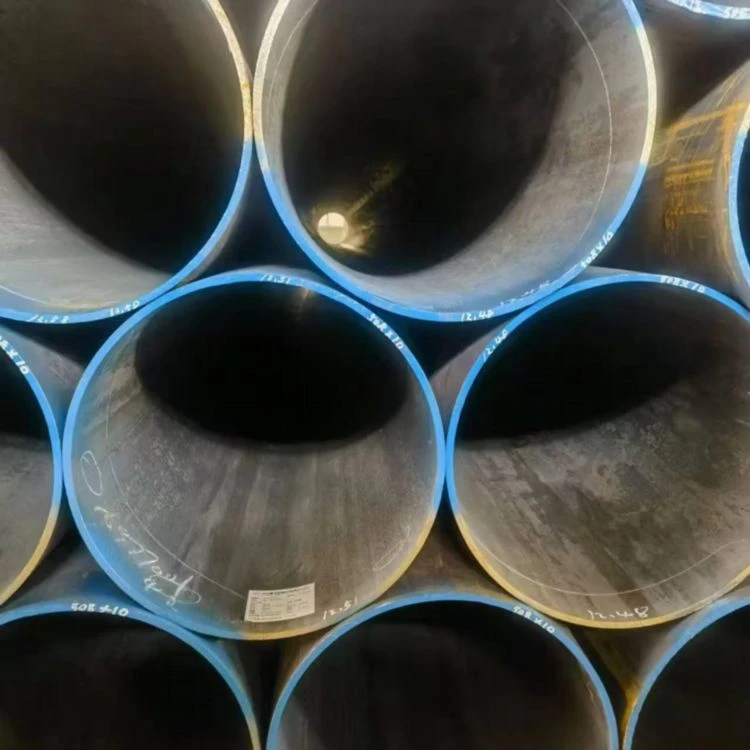
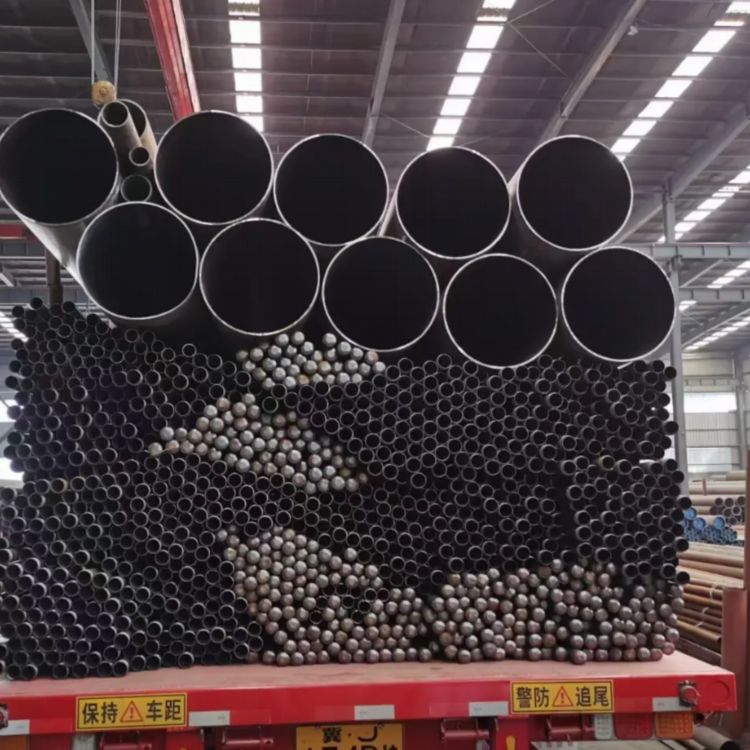
ویژگی های محصولات

استحکام فوق العاده-در دمای بالا و مقاومت در برابر خزش (مزایای اصلی)
مزیت اصلی ASTM A335 P92 در استحکام فوق العاده-در حرارت بالا- و مقاومت در برابر خزش آن نهفته است. به لطف جایگزینی جزئی تنگستن (W) برای مولیبدن (Mo)، ریزآلیاژ V{5}Nb بهینه، و ریزساختار مارتنزیتی معتدل، P92 در مقایسه با P91 و کروم سنتی{0}در دمای 6 مولیب در دمای 60 درجه سانتیگراد، P92 مقاومت گسیختگی خزشی در دمای بالا را نشان میدهد. محدوده در شرایط 620 درجه، تنش مجاز P92 تقریباً 1.1-1.2 برابر P91 است و مقاومت خزشی آن حدود 1.5-2 برابر P91 است. این امر آن را قادر می سازد تا به طور موثر در برابر تغییر شکل پلاستیکی آهسته (خزش) مواد تحت دما و فشار بالا مقاومت کند و از ایمنی و قابلیت اطمینان خطوط لوله در طول سرویس طولانی مدت در دمای بالا اطمینان حاصل کند. با حداقل استحکام کششی 620 مگاپاسکال و حداقل استحکام تسلیم 440 مگاپاسکال - هر دو بسیار بیشتر از P91 (بیشتر یا مساوی 585 مگاپاسکال / بزرگتر یا مساوی 415 مگاپاسکال) - P92 امکان کاهش بیشتر ضخامت دیواره را فراهم می کند، وزن خود خط لوله، استرس حرارتی و هزینه کلی را به طور قابل توجهی کاهش می دهد.

مقاومت عالی در برابر اکسیداسیون{0}}در دمای بالا
محتوای کروم 9 درصد در ASTM A335 P92 مقاومت عالی در برابر اکسیداسیون در دمای بالا- ارائه میکند. در محیطهای بخار با دمای بالا، P92 میتواند یک لایه اکسید Cr2O3 متراکم و پایدار تشکیل دهد که به طور موثر در برابر اکسیداسیون دمای بالا و اکسیداسیون بخار مقاومت میکند. حد بالای دمای اکسیداسیون آن به 620-650 درجه میرسد، که به طور قابلتوجهی بهتر از P22 (کمتر یا مساوی 565 درجه) و P91 (کمتر یا مساوی 593 درجه) است. این ویژگی آن را به یک ماده ایده آل برای لوله های بخار اصلی در نیروگاه های فوق بحرانی پیشرفته که در درجه 620 کار می کنند تبدیل می کند.

ماشینکاری و شکل پذیری خوب
ASTM A335 P92 خواص سرد و گرم خوبی از خود نشان می دهد و فرآیندهای مختلف شکل دهی مانند خمش گرم، خمش سرد و آهنگری را امکان پذیر می کند. لازم به ذکر است که P92 به دلیل ساختار مارتنزیتی و محتوای تنگستن بیشتر، تمایل کمی به سختی کاری نسبت به P91 دارد. توصیه می شود در طول عملیات شکل دهی مراحل بازپخت میانی مناسب را در نظر بگیرید. قابلیت ماشینکاری آن با P91 قابل مقایسه است و می توان آن را با استفاده از روش های ماشینکاری معمولی پردازش کرد. استفاده از ابزارهای برش کاربید پیشنهاد می شود.

عملکرد دقیق جوشکاری و الزامات عملیات حرارتی بعد از جوش-
ASTM A335 P92 جوش پذیری خوبی از خود نشان می دهد. با این حال، به دلیل ریزساختار مارتنزیتی و محتوای بالای W و Cr، تمایل زیادی به سخت شدن در ناحیه تحت تأثیر گرما (HAZ) در حین جوشکاری دارد، که الزامات بسیار سختگیرانهای را بر فرآیندهای جوشکاری و عملیات حرارتی پس از جوشکاری (PWHT) تحمیل میکند. توصیه می شود دمای پیش گرمایش قبل از جوشکاری 200{9}}300 درجه باشد. پس از جوشکاری، PWHT باید با حرارت دادن به 730-780 درجه، نگه داشتن در دما، و سپس سرد کردن آهسته انجام شود تا تنش های جوشکاری باقیمانده از بین برود، ناحیه متاثر از حرارت نرم شود و از چقرمگی و مقاومت در برابر ترک اتصال جوش داده شده اطمینان حاصل شود. الزامات فرآیند جوشکاری برای P92 سختگیرانه تر از P91 است. توصیه می شود جوشکارهای با تجربه و با کنترل دقیق بر حرارت ورودی کار کنند.
ثبات سازمانی عالی و{0}}قابلیت اطمینان خدمات طولانی مدت
ASTM A335 P92 هنگام سرویس طولانی مدت در دماهای کمتر یا مساوی 620 درجه، ثبات سازمانی خوبی از خود نشان می دهد. طراحی ترکیب آن از 9%Cr-0.5%Mo-1.8%W-V{12}}Nb به طور موثری استحکام خزشی در دمای بالا و مقاومت در برابر اکسیداسیون را افزایش میدهد. ریزساختار مارتنزیت سکوریت شده، پایداری سازمان و حفظ خواص مکانیکی را در طول خدمات طولانی مدت در دمای بالا تضمین میکند. پس از عملیات حرارتی نرمال و تمپر (N+T)، P92 یک ریزساختار مارتنزیت یکنواخت و خوب به دست میآورد که پایداری و قابلیت اطمینان سازمانی را در شرایط خدمات با دمای بالا تضمین میکند.
مشخصات فنی
ترکیب شیمیایی (ASTM A335 / ASME SA335)
|
عنصر |
الزامات استاندارد |
توجه داشته باشید |
|
C |
0.07 - 0.13% |
متعادل کردن قدرت و انعطاف پذیری |
|
منگنز |
0.30 - 0.60% |
تقویت محلول جامد، بهبود قدرت |
|
P |
کمتر یا مساوی 0.020% |
عناصر مضر، به شدت کنترل شده است |
|
S |
کمتر یا مساوی 0.010% |
عناصر مضر، به شدت کنترل شده است |
|
سی |
کمتر یا مساوی 0.50٪ |
اکسید کننده، بهبود مقاومت در برابر اکسیداسیون در دمای بالا |
|
Cr |
8.50 - 9.50% |
عناصر اصلی که مقاومت عالی در برابر اکسیداسیون{0}}در دمای بالا و مقاومت در برابر خوردگی را ارائه میکنند |
|
مو |
0.30 - 0.60% |
عناصر اصلی برای بهبود استحکام شکست خزشی در دمای بالا-(تا حدی با W جایگزین شده است) |
|
W |
1.50 - 2.00% |
عناصر اصلی، جایگزین بخشی از Mo، به طور قابل توجهی-قدرت خزش در دمای بالا را بهبود می بخشد. |
|
V |
0.15 - 0.25% |
عناصر میکروآلیاژی، تقویت بارندگی، به طور قابل توجهی مقاومت خزشی در دمای بالا را بهبود میبخشد |
|
Nb |
0.04 - 0.09% |
عناصر میکروآلیاژی، پالایش دانه، بهبود استحکام و چقرمگی در دمای بالا- |
|
N |
0.030 - 0.070% |
تقویت محلول جامد برای بهبود استحکام{0}در دمای بالا |
|
ال |
کمتر یا مساوی 0.02% |
کنترل دقیق برای اطمینان از خلوص |
|
Fe |
مقدار باقیمانده (≈ 88%) |
عنصر ماتریس |
خواص فیزیکی
|
عملکرد |
مقدار / محدوده عددی |
شرایط آزمون |
|
تراکم |
≈ 7.75 گرم بر سانتی متر مکعب |
دمای اتاق (20 درجه) |
|
نقطه ذوب |
≈ 1350-1400 درجه |
- |
|
مقاومت الکتریکی |
≈ 0.45 μΩ·m |
دمای اتاق |
|
هدایت حرارتی |
≈ 30 W/(m·K) |
دمای اتاق |
|
ضریب انبساط حرارتی (20-100 درجه) |
≈ 10.8 × 10⁻⁶ /K |
- |
|
مدول الاستیک (مدول یانگ) |
≈ 195 گیگا پاسکال |
دمای اتاق |
|
نسبت پواسون |
≈ 0.28 |
دمای اتاق |
|
مغناطیس |
فرومغناطیسی |
ساختار مارتنزیتی که مغناطیسی است |
خواص مکانیکی (نرمال شده + معتدل، مقادیر معمولی، ASTM A335)
|
عملکرد |
ارزش معمولی |
استانداردهای پیاده سازی |
|
استحکام کششی |
بزرگتر یا مساوی 620 مگاپاسکال |
ASTM A335 |
|
قدرت تسلیم (0.2٪ افست) |
بزرگتر یا مساوی 440 مگاپاسکال |
ASTM A335 |
|
کشیدگی (طول سنج 2 اینچ/50 میلی متر) |
بزرگتر یا مساوی 20% |
ASTM A335 |
|
سختی |
کمتر یا مساوی 250 HB (مقدار معمولی) |
- |
Note: The strength level of P92 is significantly higher than that of P91 (≥585 MPa / ≥415 MPa). Its core advantages lie in the substitution of part of Mo with W and optimized V-Nb micro-alloying, which bring ultra-high high-temperature strength and creep resistance, enabling long-term safe operation of 620°C class ultra-supercritical units. For higher temperature grades (>650 درجه)، آلیاژهای مبتنی بر نیکل{1}}توصیه میشوند.
عملکرد{0}در دمای بالا
ASTM A335 P92 سطوح استحکام بالایی را در دماهای بالا حفظ میکند و برای شرایط خدمات طولانیمدت در دمای بالا تا 620 درجه مناسب است:
|
دما |
استحکام کششی (MPa، تقریبا) |
نرخ حفظ عملکرد |
|
دمای اتاق (20 درجه) |
بزرگتر یا مساوی 620 |
100% |
|
400 درجه |
≈ 560 |
بزرگتر یا مساوی 90% |
|
500 درجه |
≈ 520 |
بزرگتر یا مساوی 84% |
|
600 درجه |
≈ 450 |
بزرگتر یا مساوی 73% |
|
620 درجه |
≈ 420 |
بزرگتر یا مساوی 68% |
|
650 درجه |
≈ 370 |
بزرگتر یا مساوی 60% |
پایداری حرارتی و پایداری ریزساختاری بلندمدت-
ASTM A335 P92 پایداری ریزساختاری خوبی را در طول سرویسدهی طولانی مدت در دماهای کمتر یا مساوی 620 درجه از خود نشان میدهد. جایگزینی نسبی Mo با W و میکروآلیاژ V{5}}Nb بهینه شده به طور موثری استحکام خزشی در دمای بالا و مقاومت در برابر اکسیداسیون را افزایش میدهد. با این حال، هنگامی که برای خدمات طولانی مدت بالای 650 درجه استفاده می شود، پایداری ریزساختاری کاهش می یابد و قدرت خزش به طور قابل توجهی کاهش می یابد. بنابراین، برای خدمات طولانیمدت بالای 650 درجه توصیه نمیشود. برای درجه حرارت بالاتر، آلیاژهای مبتنی بر نیکل{14}}پیشنهاد می شوند.
سیستم عملیات حرارتی
عملکرد نهایی ASTM A335 P92 به شدت به رژیم عملیات حرارتی با مشخصات مشترک به شرح زیر بستگی دارد:
1. درمان عادی (عادی کننده)
تا 1040-1065 درجه حرارت دهید، برای مدت کافی نگه دارید (تقریباً 1 ساعت در هر اینچ ضخامت دیوار)، سپس هوا خنک یا فن خنک شود. این منجر به یک ساختار مارتنزیتی یکنواخت و ظریف می شود که آن را برای تمپر بعدی آماده می کند.
2. درمان معتدل(تعطیل)
تا 730-780 درجه حرارت دهید، به مدت کافی نگه دارید، سپس هوا خنک شود. این تنشهای ناشی از نرمالسازی را حذف میکند، ریزساختار مارتنزیت تمپر شده را بهدست میآورد، چقرمگی و پلاستیسیته را بهینه میکند، و به خواص سرویس نهایی دست مییابد.
3. آنیل کامل (اختیاری)
تا 850-900 درجه حرارت دهید، در دما نگه دارید، سپس کوره را تا حدود 650 درجه خنک کنید و سپس هوا را تا دمای اتاق خنک کنید. این برای از بین بردن تنش های سرد کار یا بهبود شکل پذیری سرد استفاده می شود.
توجه:
دمای عملیات حرارتی P92 با دمای P91 (نرمال 1040-1065 درجه) قابل مقایسه است و باید به شدت کنترل شود.
عملیات حرارتی پس از جوش (PWHT) باید پس از جوشکاری انجام شود. این شامل حرارت دادن به 730-780 درجه، نگه داشتن در دما، و سپس سرد شدن آهسته برای حذف تنشهای باقیمانده جوشکاری و نرم شدن ناحیه متاثر از حرارت است.
الزامات فرآیند جوشکاری برای P92 سختگیرانه تر از P91 است. توصیه می شود به شدت گرمای ورودی جوش و دمای پیش گرم (200-300 درجه) را کنترل کنید.
دما و زمان عملیات حرارتی باید به شدت کنترل شود تا از درشت شدن دانه یا نوسانات عملکرد جلوگیری شود.
رسانه های کاربردی
بخار با دمای-بالا
لولههای بخار اصلی نیروگاههای فوقبحرانی (کمتر یا مساوی 620 درجه)، لولههای گرمکننده با دمای بالا، لولههای سوپرهیتر و لولههای بخاری
گازهای فرآیندی با{0}}دما و فشار بالا{1}
خطوط لوله-درجه حرارت و فشار بالا-برای تجهیزات شیمیایی مانند آمونیاک مصنوعی، متانول و کودها
نیروگاه هسته ای
لوله های مبدل حرارتی جزیره هسته ای، لوله های ژنراتور بخار
آب گرم
شبکه گرمایش، سیستم گرمایش
روغن انتقال حرارت و حامل های حرارتی
خطوط لوله برای سیستم های انتقال حرارت شیمیایی
توجه: ASTM A335 P92 برای محیطهای به شدت خورنده مانند اسیدهای اکسیدکننده قوی و کلریدهای با غلظت{{3} با درجه حرارت بالا مناسب نیست. حد بالایی آن برای مقاومت در برابر اکسیداسیون تقریباً 620-650 درجه است. آلیاژهای مبتنی بر نیکل بالاتر از این دما توصیه می شود. P92 الزامات سختگیرانه ای برای فرآیندهای جوشکاری دارد و باید توسط جوشکاران با تجربه کار شود.


ASTM A335 P92 برای شرایط بسیار{2}}درجه حرارت بالا و فشار{3} بالا از 580 تا 620 درجه مناسب است. این ماده ترجیحی برای نیروگاههای فوق بحرانی پیشرفته و پروژههای انرژی هستهای در کلاس 620 درجه است و برای استفاده در مناطق زیر توصیه میشود:
فیلدهای کاربردی
-
تولید برق از سوخت فسیلی (کاربرد اصلی)
● لولهکشی بخار اصلی نیروگاههای پیشرفته فوقبحرانی{0} (کمتر یا مساوی 620 درجه)
●-لولههای گرمکننده مجدد با دمای بالا،-لولههای سوپرهیتر با دمای بالا
● هدر بویلر، هدر سوپرهیتر
● سیستم خط لوله بخار با دمای بالا- -
تولید برق هسته ای (کاربرد اصلی)
● لوله های مبدل حرارتی نیروگاه هسته ای
● لوله کشی مولد بخار جزیره ای هسته ای
● خطوط لوله فرآیندی با دمای{0}بالا و فشار بالا در نیروگاههای هستهای -
پتروشیمی
● خطوط لوله-درجه حرارت و فشار بالا{1}برای واحدهای تصفیه آب/هیدروکراک در پالایشگاه ها
● لوله کشی فرآیند واحد اصلاح کاتالیزوری
● خطوط لوله با دمای بالا-در واحدهای ترک اتیلن -
صنایع شیمیایی و کودهای شیمیایی
● لولهکشی-در دمای بالا برای کارخانههای سنتز آمونیاک
● خطوط لوله گاز اصلاح کارخانه متانول
● لولهکشی با فشار بالا-دما و فشار بالا در کارخانههای کود -
اتصالات لوله -درجه حرارت و فشار بالا{1}
● آرنجها، سه راهیها و کاهندههای{0}}دمای بالا
● اتصالات لوله فورج، فلنج
تحویل و سفارشی سازی
ما راه حل های زنجیره تامین انعطاف پذیر و قابل اعتمادی را ارائه می دهیم تا اطمینان حاصل کنیم که لوله های فولادی آلیاژی ASTM A335 P92 را دریافت می کنید که کاملاً با نیازهای پروژه شما مطابقت دارد.
فرم های مواد قابل تنظیم
ما از تولید اشکال مختلف اساسی و خاص با توجه به نقشه ها یا مشخصات پشتیبانی می کنیم.
|
فرم |
 لوله فولادی بدون درز
|
 لوله{0}}قطر ضخیم-دیواره بزرگ
|
 لوله فولادی آلیاژی
|
|---|---|---|---|
|
محدوده متعارف |
قطر بیرونی: 10.3 - 1067 میلی متر؛ ضخامت دیوار: 1 - 150 میلی متر |
قطر بیرونی: 219 - 1067 میلی متر؛ ضخامت دیوار: 20 - 150 میلی متر |
قطر بیرونی: 10.3 - 610 میلی متر؛ ضخامت دیوار: 1 - 50 میلی متر |
|
قابلیت سفارشی سازی |
لولههای بدون درز گرم-نورد / سرد-، برش با طول ثابت-، ماشینکاری مخروطی، رزوههای انتهای لوله، شرایط ویژه عملیات حرارتی (عادیسازی + تمپر کردن / بازپخت) |
انبساط گرم، برش با طول ثابت-، ماشینکاری اریب، شرایط ویژه عملیات حرارتی |
لولههای دقیق-کشیده سرد، برش با طول ثابت-، عملیات سطح ویژه |
چرا ما را انتخاب کنید؟ - فناوری مهندسی قابل اعتماد. تحویل قابل اعتماد
ما فقط یک تامین کننده نیستیم، بلکه یک شریک قابل اعتماد مواد برای شما در چین هستیم.
تولید یکپارچه عمودی
دارای 20000 ㎡ با خطوط خودکار 10+ (8،{4}} تن در سال). ابزارسازی و مرکز قالب داخلی، سفارشیسازی سریع و کنترل هزینه مؤثر را امکانپذیر میکند - بدون نشانهگذاری واسطه.
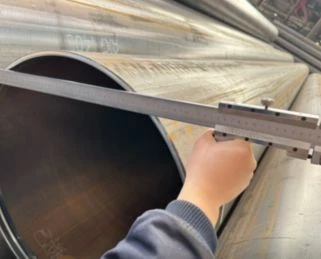
کنترل کیفیت دقیق در هر مرحله
قابلیت ردیابی کامل در نقاط بازرسی QC کلیدی در طول تولید{0}}% مطابق با استانداردهای ASTM/ASME، EN و GB. گزارش های آزمایش مواد با هر محموله در دسترس است.
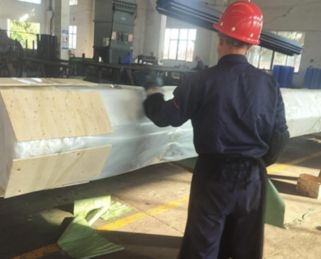
بسته بندی تحویل و صادرات قابل اعتماد
10+ سال صادرات به اروپا، آمریکای شمالی، آسیای جنوب شرقی و خاورمیانه با محافظت ضد آب و ضد زنگ-، همراه با گزینه های حمل و نقل انعطاف پذیر، ورود ایمن و در{2}}به موقع را تضمین می کند.
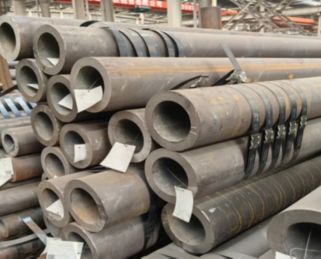
اعتبار سنجی نمونه قبل از تولید انبوه
ما نمونه های رایگان را برای تأیید کیفیت ارائه می دهیم و به شما امکان می دهد فقط پس از تأیید سفارشات انبوه را انجام دهید. ما از یکنواختی تا تولید انبوه با اندازه گیری دقیق ابعاد و ساخت شفاف اطمینان حاصل می کنیم.
سوالات متداول
س: مزایای اصلی ASTM A335 P92 چیست؟
س: تفاوت بین ASTM A335 P92 و P91 چیست؟ چگونه از بین آنها یکی را انتخاب کنیم؟
س: تفاوت بین ASTM A335 P92 و P22 چیست؟ چگونه از بین آنها یکی را انتخاب کنیم؟
س: حداکثر دمای سرویس برای ASTM A335 P92 چقدر است؟
س: عملکرد جوش ASTM A335 P92 چیست؟
س: مقاومت در برابر خوردگی ASTM A335 P92 چقدر است؟
تگ های محبوب: astm a335 p92، چین astm a335 p92 تولید کنندگان، تامین کنندگان، کارخانه