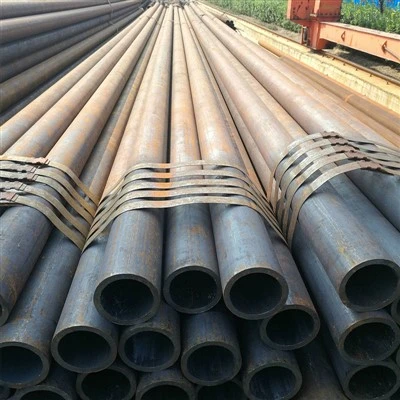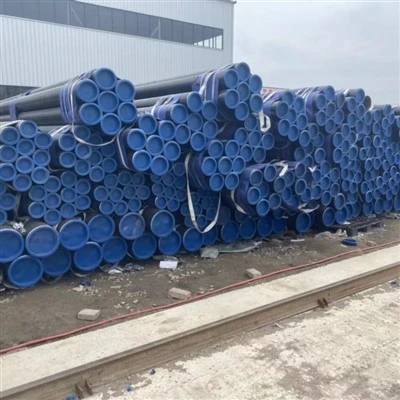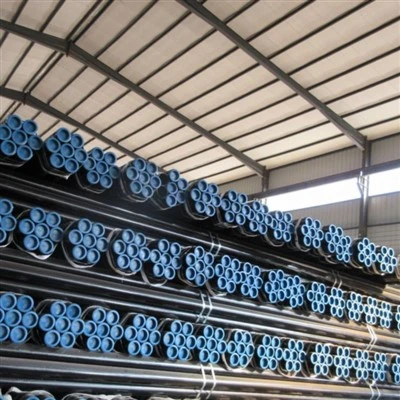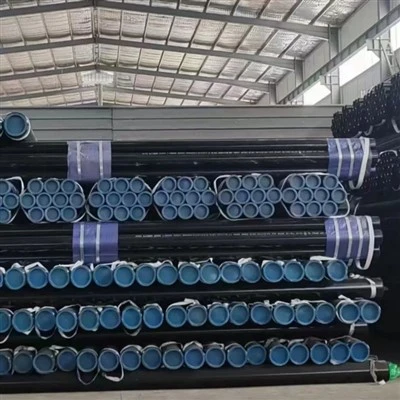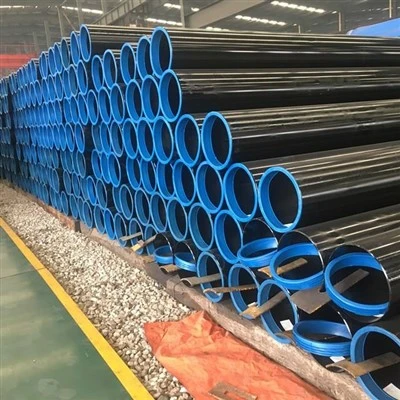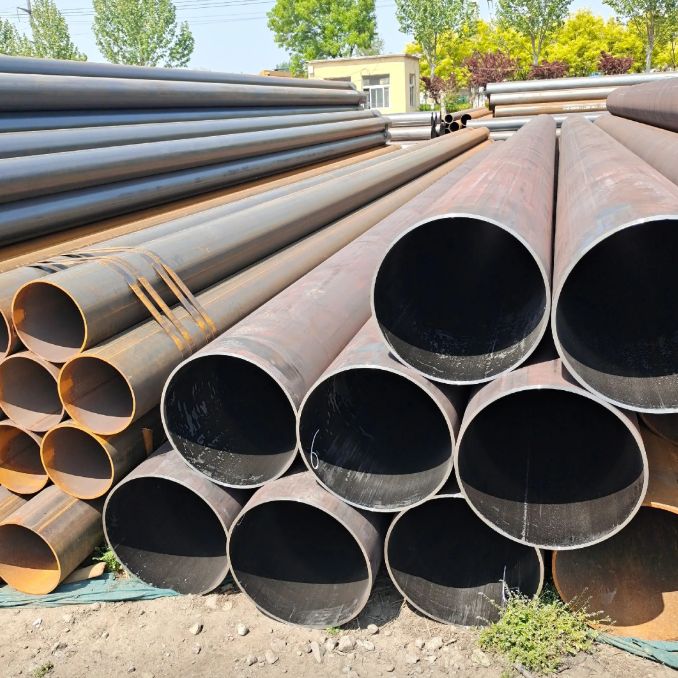
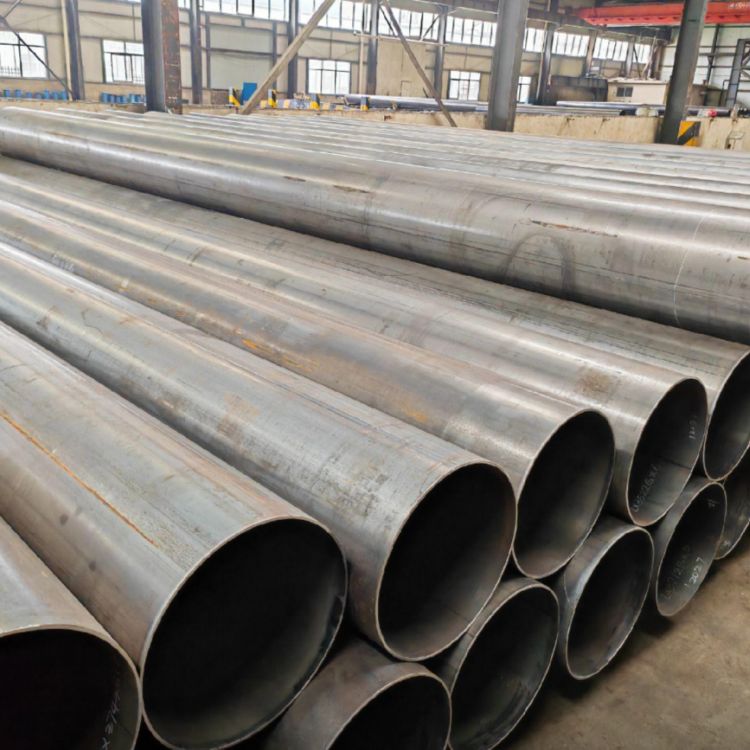
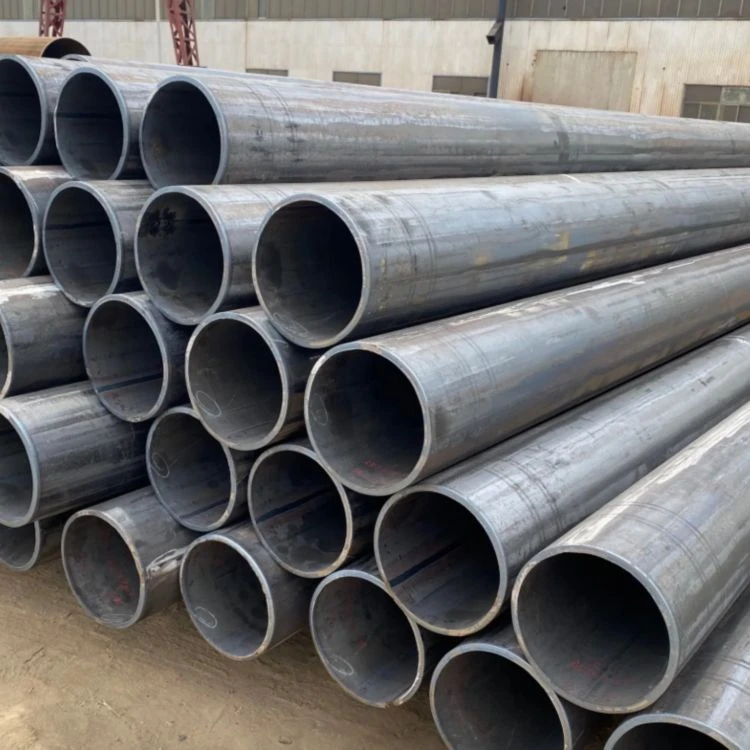
ویژگی های محصولات

استحکام بالا با چقرمگی خوب (مزیت اصلی)
مزیت اصلی API 5L X65 در تعادل عالی بین استحکام بالا و چقرمگی نهفته است. به لطف طراحی آلیاژی-میکرو{4}}کربن کم (با محتوای کربن معمولاً کمتر یا مساوی 0.18٪) و فرآیند غلتش و خنککننده کنترلشده TMCP، X65 چقرمگی ضربهای در دمای پایین{7}}در حالی که حداقل استحکام تسلیم 450 مگاپاسکال و حداقل 10 مگا پاسکال را تضمین میکند. قدرت تسلیم آن تقریباً 1.55 برابر X42 (290 مگاپاسکال) است که آن را برای کاربردهای انتقال فشار بالاتر مناسب می کند.
|
شاخص های عملکرد |
الزامات PSL1 |
الزامات PSL2 |
|
حداقل قدرت تسلیم (MPa) |
450 |
450 |
|
حداکثر قدرت تسلیم (MPa) |
- |
600 |
|
حداقل مقاومت کششی (MPa) |
535 |
535 |
|
حداکثر مقاومت کششی (MPa) |
- |
760 |
|
نسبت بازده |
- |
معمولاً کمتر یا مساوی 0.93 است |
|
ازدیاد طول |
بزرگتر یا مساوی 22% |
بزرگتر یا مساوی 22% |
توجه: PSL2 هم برای حداکثر استحکام تسلیم و هم حداکثر استحکام کششی (به ترتیب با محدودیتهای بالایی 600 مگاپاسکال و 760 مگاپاسکال) محدودیتهایی را اعمال میکند، و تضمین میکند که ماده ظرفیت تغییر شکل پلاستیکی کافی و حاشیه ایمنی بالاتری دارد تا از خطرات شکست شکننده ناشی از تسلیم بیش از حد بالا جلوگیری کند.

عملکرد عالی جوشکاری (نیاز اصلی برای فولاد خط لوله)
طراحی معادل کربن پایین API 5L X65 عملکرد جوشکاری عالی را تضمین می کند، که یک نیاز اصلی برای ساخت و ساز فولادهای خط لوله در مقیاس بزرگ است. درجه PSL2 به معادل کربن (CEIIW) کمتر یا مساوی 0.43 و PCM کمتر یا مساوی 0.25 نیاز دارد که از چقرمگی و مقاومت خوب در برابر ترک خوردگی سرد در منطقه تحت تأثیر گرما در شرایط جوشکاری میدانی اطمینان حاصل می کند.
نکات کلیدی جوشکاری:
• ارزش CE پایین:
به طور موثر تمایل گرمای جوش{0}}ناحیه تحت تاثیر را برای سخت شدن کاهش می دهد و خطر ایجاد ترک سرد را کاهش می دهد.
• محتوای کم-مضر-:
کنترل دقیق محتوای P و S (S کمتر یا مساوی 0.005٪) برای اطمینان از خلوص جوش و مواد پایه
• مناسب برای انواع روش های جوشکاری:
جوش لب به لب لوله های فولادی بدون درز، جوش قوس زیر آب لوله های مارپیچی/درز مستقیم و غیره، با عملکرد خوب جوشکاری حلقه میدانی
برای درجه PSL1، حد بالایی محتوای کربن نسبتاً گسترده است (کمتر یا مساوی 0.28٪) و پیش گرمایش 100-150 درجه در طول جوشکاری توصیه می شود. برای درجه PSL2، مقدار کربن مورد نیاز سختتر است (کمتر یا مساوی 0.16-0.18%)، که منجر به جوشپذیری بهتر میشود و معمولاً نیازی به پیشگرم کردن خاصی نیست یا فقط به دمای پیشگرم کمتری نیاز است.

چقرمگی خوب در دمای پایین-و مقاومت در برابر شکست شکننده
درجه API 5L X65 PSL2 به آزمایش ضربه بریدگی Charpy V{3}}برای اطمینان از مقاومت ماده در برابر شکست شکننده در شرایط سرویس در دمای پایین{4} نیاز دارد. ریزساختار دانهریز-بهدستآمده از فرآیند TMCP بهطور قابلتوجهی چقرمگی{7}در دمای پایین ماده را افزایش میدهد، و این امکان را فراهم میکند که فولاد خط لوله X65 به طور قابل اعتماد در مناطق سرد و محیطهایی با تغییرات دمایی فصلی زیاد اعمال شود.
شاخص چقرمگی ضربه معمولی (PSL2):
• دمای آزمایش: -30 درجه یا کمتر (بر اساس نیاز کاربر)
• حداقل انرژی ضربه: بیشتر یا مساوی 42 ژول (متوسط) / بیشتر یا مساوی 36 ژول (مقدار جداگانه)
• انرژی ضربه X65 معمولاً بالای 75-100 ژول است

مقاومت در برابر خوردگی خوب و سازگاری با محیط
API 5L X65 مقاومت خوبی در برابر خوردگی یکنواخت در محیط های معمولی جو، آب شیرین، خاک و نفت و گاز نشان می دهد. برای محیطهای خدمات اسیدی (حاوی H2S)، API 5L PSL2 ضمیمه J الزامات تکمیلی را برای لولههای مقاوم در برابر ترش (X65MS / L450MS)، از جمله محتوای گوگرد کمتر (کمتر یا مساوی 0.002%)، کنترل سختی (کمتر یا برابر با 250 HV) و تأیید صحت عملکرد HVSSC ارائه میکند.
برای محیطهای دریایی، گرید Q/T X65، پس از گرم شدن، چقرمگی در دمای پایین{1} و مقاومت در برابر شکست شکننده از خود نشان میدهد که آن را برای لولههای ساختاری سکوی فراساحلی و خطوط لوله زیر دریا مناسب میکند. استاندارد PSL2 هنگام استفاده در شرایط سرویس ترش، الزامات سخت گیرانه تری را در مورد ترکیب شیمیایی، سختی و مقاومت در برابر ترک ناشی از هیدروژن- (HIC) اعمال می کند.
عملکرد خوب خمش سرد و پردازش
API 5L X65 دارای محتوای کربن کمتر و نسبت تسلیم-به{3}}متوسط کششی (نیاز به PSL2 کمتر یا مساوی 0.93) است که شکل پذیری خمشی سرد خوبی به آن می دهد. این برای تولید لولههای خمشده سرد مناسب است و میتوان از آن برای تولید آرنجهای خم{8} گرم از طریق فرآیندهای خمش گرم استفاده کرد. همچنین در شرایط سیم پیچ و صفحه خواص برشی، خالی شدن و شکل دهی رول خوبی از خود نشان می دهد. ویژگی های سخت کاری آن به بهبود استحکام پس از خمش سرد کمک می کند.
مشخصات فنی
ترکیب شیمیایی (API Spec 5L / ISO 3183)
|
عنصر |
لوله بدون درز PSL1 |
لوله جوش داده شده PSL1 |
PSL2 |
توجه داشته باشید |
|
C |
کمتر یا مساوی 0.28٪ |
کمتر یا مساوی 0.26٪ |
کمتر یا مساوی 0.16-0.18٪ |
طراحی کم-کربن برای اطمینان از جوش پذیری و چقرمگی دمای پایین- |
|
منگنز |
کمتر یا مساوی 1.30٪ |
کمتر یا مساوی 1.30٪ |
کمتر یا مساوی 1.10-1.70٪ |
تقویت محلول جامد، بهبود قدرت |
|
P |
کمتر یا مساوی 0.030% |
کمتر یا مساوی 0.030% |
کمتر یا مساوی 0.025٪ |
عناصر مضر، به شدت کنترل شده است |
|
S |
کمتر یا مساوی 0.030% |
کمتر یا مساوی 0.030% |
کمتر یا مساوی 0.005-0.015٪ |
عناصر مضر، برای اطمینان از چقرمگی در دمای پایین به شدت کنترل میشوند |
|
سی |
کمتر یا مساوی 0.45٪ |
کمتر یا مساوی 0.45٪ |
کمتر یا مساوی 0.45-0.50٪ |
اکسید کننده، بهبود قدرت |
|
V |
کمتر یا مساوی 0.05٪ |
کمتر یا مساوی 0.05٪ |
کمتر یا مساوی 0.10٪ |
عناصر میکروآلیاژی، تقویت بارش |
|
Nb |
کمتر یا مساوی 0.05٪ |
کمتر یا مساوی 0.05٪ |
کمتر یا مساوی 0.05٪ |
عناصر میکروآلیاژی، نورد کنترل شده برای دانه های ریز |
|
Ti |
کمتر یا مساوی 0.04٪ |
کمتر یا مساوی 0.04٪ |
کمتر یا مساوی 0.02-0.04٪ |
عناصر میکروآلیاژی، تقویت بارش |
|
Cr |
- |
- |
کمتر یا مساوی 0.50٪ |
بهبود سختی و مقاومت در برابر خوردگی |
|
مو |
- |
- |
کمتر یا مساوی 0.20٪ |
بهبود سختی و ثبات مزاج |
|
نی |
- |
- |
کمتر یا مساوی 0.20٪ |
چقرمگی در دمای پایین{0}} |
|
مس |
- |
- |
کمتر یا مساوی 0.20٪ |
مقاومت در برابر خوردگی اتمسفر را بهبود بخشد |
|
CEIIW |
- |
- |
کمتر یا مساوی 0.43٪ |
معادل کربن، کنترل جوش پذیری |
|
PCM |
- |
- |
کمتر یا مساوی 0.25٪ |
شاخص حساسیت به ترک |
|
Fe |
مقدار باقیمانده (≈ 97%) |
مقدار باقیمانده (≈ 97%) |
مقدار باقیمانده (≈ 97%) |
عنصر ماتریس |
خواص فیزیکی
|
اموال |
ارزش / محدوده |
شرایط آزمون |
|
تراکم |
≈ 7.85 گرم بر سانتی متر مکعب |
دمای اتاق (20 درجه) |
|
نقطه ذوب |
≈ 1420-1460 درجه |
--- |
|
مدول الاستیک |
≈ 207 گیگا پاسکال |
دمای اتاق |
|
هدایت حرارتی |
≈ 50 W/(m·K) |
دمای اتاق |
|
ضریب انبساط حرارتی (20-100 درجه) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
نسبت پواسون |
≈ 0.28 |
دمای اتاق |
خواص مکانیکی (مقدار معمولی)
|
عملکرد |
PSL1 |
PSL2 |
استانداردهای پیاده سازی |
|
حداقل قدرت تسلیم |
450 مگاپاسکال |
450 مگاپاسکال |
API Spec 5L / ISO 3183 |
|
حداکثر قدرت تسلیم |
- |
600 مگاپاسکال |
API Spec 5L / ISO 3183 |
|
حداقل مقاومت کششی |
535 مگاپاسکال |
535 مگاپاسکال |
API Spec 5L / ISO 3183 |
|
حداکثر مقاومت کششی |
- |
760 مگاپاسکال |
API Spec 5L / ISO 3183 |
|
ازدیاد طول |
بزرگتر یا مساوی 22% |
بزرگتر یا مساوی 22% |
API Spec 5L |
توجه: «X65» در API 5L X65 به حداقل قدرت تسلیم 65000 psi (تقریباً 450 مگاپاسکال) اشاره دارد که عدد نشان دهنده واحد کیلوپوند بر اینچ مربع (ksi) است. سطح قدرت X65 تقریباً 1.55 برابر X42 (290 مگاپاسکال) است. استحکام تسلیم واقعی مواد لوله معمولاً بین 470-550 مگاپاسکال و مقاومت کششی بین 550-650 مگاپاسکال است.
رسانه های کاربردی
1. گاز طبیعی، نفت خام و نفت تصفیه شده: خطوط انتقال اصلی-فشار بالا و مسافت طولانی{2}}
2. آب و دوغاب: خطوط لوله آب از راه دور، حمل و نقل دوغاب
3. رسانه های شیمیایی: خطوط لوله سیال با فشار بالا در کارخانه های شیمیایی
4. گاز شهری: شبکههای توزیع گاز پرفشار شهری
5. لولههای سازهای: سازههای ساختمانی، ژاکت سکوی فراساحلی (محیطهای غیرخورنده)
6. محیط های خورنده عمومی: خاک معمولی، جو، آب شیرین
توجه: API 5L X65 برای محیطهای-بالا، فشار{{3} و شدیدا اسیدی (مانند اسید هیدروکلریک غلیظ داغ و اسید هیدروفلوئوریک) مناسب نیست. در محیطهای اسیدی نفت و گاز حاوی H2S، مواد درجه ویژه مشخصشده در ضمیمه J از API 5L PSL2 (لولههای مقاوم به اسید X65MS / L450MS) باید با کنترل اضافی بر محتوای گوگرد (کمتر یا مساوی 0.002%)، سختی (کمتر از 50 یا عملکرد HV) انتخاب شوند.
فرم محصول و فرآیند تولید
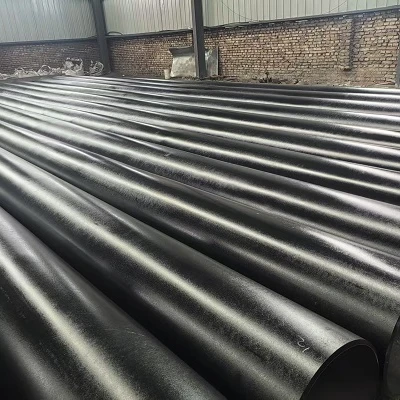
لوله فولادی بدون درز (بدون درز)
فرآیند: سوراخکاری نورد داغ + نورد اکستنشن
محدوده قطر: 21.3 - 1067 میلی متر (1/2 اینچ - 42")
محدوده ضخامت دیوار: 2 - 150 میلی متر
ویژگی ها: بدون درز، فشار بالا-ظرفیت باربری، مناسب برای خطوط اصلی نفت و گاز با فشار بالا
کاربردهای معمولی: حمل و نقل سیال با فشار بالا، جمع آوری سرچاه نفت و گاز و خطوط لوله انتقال
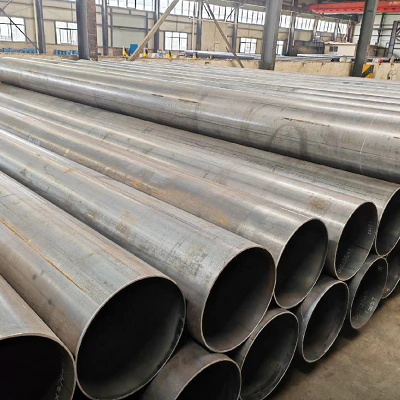
لوله جوشی با درز مستقیم-مقاومت فرکانس بالا (ERW)
فرآیند:-کویل نورد گرم → شکل دهی خمشی سرد → جوشکاری با مقاومت فرکانس بالا-
محدوده قطر بیرونی: معمولاً کمتر یا مساوی 610 میلی متر (24 اینچ)
محدوده ضخامت دیوار: معمولاً کمتر یا مساوی 20 میلی متر است
ویژگی ها: دقت ابعادی بالا، راندمان تولید بالا و مزایای هزینه قابل توجه
کاربردهای معمول: خطوط انشعاب نفت و گاز با فشار متوسط و پایین-، خطوط لوله گاز شهری، و لولههای ساختاری
کنترل گرمای ورودی جوشکاری: جوشکاری با فرکانس بالا در بیشتر از یا مساوی 100 کیلوهرتز (نیاز به PSL2) برای اطمینان از کیفیت جوش پایدار
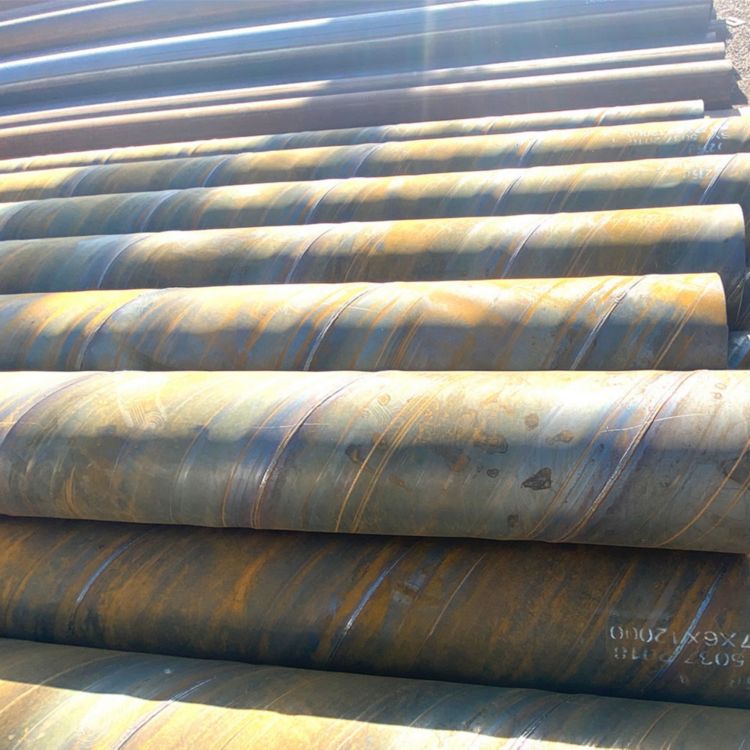
لوله های جوش داده شده با قوس مارپیچی (SSAW)
فرآیند:-کویل نورد گرم → شکل دهی مارپیچی → جوشکاری زیر آب دو طرفه-
محدوده قطر بیرونی: معمولاً 219 - 2500 میلی متر
محدوده ضخامت دیوار: 6 - 25 میلی متر
ویژگی ها: قطر بزرگ مزایای قابل توجهی را ارائه می دهد و به نوارهای فولادی با عرض یکسان اجازه می دهد تا قطرهای مختلفی تولید کنند. تنش جوش های مارپیچی فقط 75 تا 90 درصد تنش درزهای مستقیم است که آنها را قادر می سازد فشارهای بالاتری را تحمل کنند. از نظر تئوری، آنها را می توان به طور مداوم در طول نامحدود تولید کرد.
کاربردهای معمول: خطوط لوله انتقال آب/گاز با قطر بزرگ-، ژاکت مهندسی دریایی
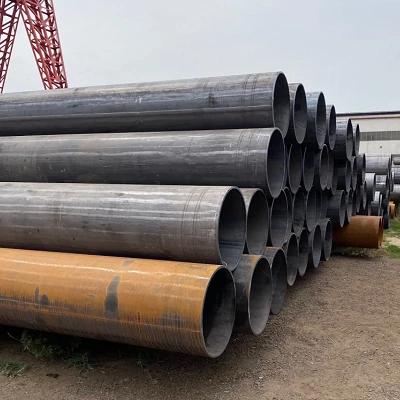
درز مستقیم لوله جوش داده شده با قوس زیردریایی (LSAW)
فرآیند: ورق فولادی ← شکل دهی JCOE / شکل دهی UOE ← جوشکاری زیردریایی دو طرفه{0}
محدوده قطر بیرونی: 406 - 1620 میلی متر (16 اینچ - 64")
محدوده ضخامت دیوار: 6 - 50 میلی متر
ویژگی ها: جوش کوتاه، مصرف کم مواد جوشکاری، طیف وسیعی از قطر بیرونی و ضخامت دیواره
کاربردهای معمولی: خطوط لوله انتقال-فشار بالا-از راه دور، خطوط لوله زیردریایی، جمع آوری نفت و گاز و خطوط اصلی حمل و نقل
استانداردهای قابل اجرا و شرایط تحویل
استاندارد: API Spec 5L، ISO 3183، GB/T 9711
سطح مشخصات محصول: PSL1 (سطح پایه)، PSL2 (سطح پیشرفته)
شرایط تحویل: نورد گرم-، نورد کنترل شده (TMCP)، نرمال شده، نورد عادی، عملیات حرارتی (کوئنچ + تمپر) و غیره.
پردازش انتهایی: انتهای صاف، انتهای اریب، انتهای رزوهای، انتهای اتصال ویژه
گواهی: هنگام انطباق با الزامات PSL2، باید گواهی انطباق (SR15.1 اجباری) ارائه شود و قابلیت ردیابی کامل-فرآیند باید اجرا شود (SR15.2 اجباری).
رژیم درمان و نکات کلیدی جوش
عملکرد نهایی API 5L X65 به فرآیند نورد کنترل شده و خنک کننده کنترل شده TMCP یا عملیات خاموش کردن و تمپرینگ (Q&T) بستگی دارد:
1. نورد کنترلشده و خنکسازی کنترلشده (TMCP، برای بهدستآوردن ریزساختار دانهریز{1} و خواص مکانیکی بهینه):
برای نورد خشن تا 1100-1200 درجه حرارت دهید، سپس نورد کنترل شده را با کاهش زیاد در محدوده دمای پایان 850-950 درجه انجام دهید (غلت زدن در ناحیه غیر تبلور مجدد)، و به دنبال آن خنک سازی کنترل شده در 600-800 درجه. این منجر به یک ریزساختار یکنواخت و ریز فریت + پرلیت (اندازه دانه معمولاً بزرگتر یا مساوی 9) می شود که ترکیب متعادلی از استحکام و چقرمگی را تضمین می کند. برای لوله های خدمات ترش، TMCP مسیر فرآیند ترجیحی برای جلوگیری از بارش فازهای مضر است.
2. خاموش کردن و تمپر کردن (Q&T، برای درجه X65Q، برای دستیابی به عملکرد کلی برتر):
برای X65Q در درجه PSL2، عملیات کوئنچ و تمپر مورد نیاز است: حرارت را تا 900-940 درجه برای خاموش کردن، و به دنبال آن در محدوده 530-630 درجه حرارت دهید. عملیات خاموش کردن و تمپر کردن می تواند ساختار دانه را اصلاح کند، مقاومت HIC و یکنواختی سازمانی را بهبود بخشد. هر چه دمای تلطیف کمتر باشد (مثلاً 530 درجه)، استحکام بالاتر است. هر چه دمای تلطیف بیشتر باشد (مثلاً 630 درجه)، چقرمگی بهتر است.
3. عملیات حرارتی جوشکاری (در صورت لزوم):
اگر پس از جوشکاری حلقه لوله نیاز به کاهش تنش باشد، می توان عملیات حرارتی جوش را در دمای 550-650 درجه به مدت 1-2 ساعت انجام داد. عملیات حرارتی بعد از جوشکاری باید به کنترل نرخ گرمایش و سرمایش برای جلوگیری از تأثیرگذاری بر ریزساختار و خواص مواد پایه توجه شود. مطالعات نشان داده اند که عملیات حرارتی کاهش تنش پس از جوش در 600 درجه می تواند به طور موثر تنش های پسماند را کاهش دهد و چقرمگی را بهبود بخشد.
یادآوری مهم:
در محیط های معمولی انتقال نفت و گاز بدون H2S، عملیات حرارتی کاهش تنش معمولاً پس از جوشکاری مورد نیاز نیست.
برای خطوط لوله در یک محیط اسیدی (حاوی H2S)، برای جلوگیری از سختی بیش از حد (کمتر یا مساوی 250 HV) ناشی از عملیات حرارتی نادرست پست جوش، رعایت دقیق ضمیمه J API 5L PSL2 مورد نیاز است.
در طول جوشکاری، کنترل دقیق حرارت ورودی (0.5{2}}2.5 کیلوژول بر میلیمتر) و دمای بین گذر (معمولاً کمتر یا مساوی 100 درجه) برای جلوگیری از درشت شدن دانه در ناحیه تحت تأثیر گرما و سختی بیش از حد مورد نیاز است.
API 5L X65 (L450) برای خطوط لوله انتقال نفت و گاز با فشار بالا-در مسافت طولانی، خطوط لوله دریایی و کاربردهای ساختاری لوله- با استحکام بالا مناسب است. برای استفاده در زمینه های زیر توصیه می شود:
فیلدهای کاربردی
-
خطوط انتقال اصلی-طولانی نفت و گاز طبیعی
● خطوط لوله اصلی انتقال نفت و گاز در مسافت طولانی{0}}فشار بالا
● خطوط لوله زیردریایی، رایزرهای دریایی
● خطوط اصلی جمع آوری و انتقال میدان بزرگ گاز، شبکه خطوط لوله لوله گاز طبیعی -
شبکه خط لوله گاز شهری{0}فشار بالا
● شبکه خط لوله اصلی انتقال و توزیع گاز طبیعی شهری با فشار بالا
● خطوط لوله اصلی ورودی و خروجی ایستگاه تنظیم گاز فشار قوی -
مهندسی انتقال آب و آبیاری
● خط لوله اصلی انتقال آب در فواصل طولانی{0}}با فشار بالا
● پروژه{0}}مقیاس بزرگ حفاظت از آب پشتیبان خطوط لوله -
مهندسی شیمی و صنعتی-لولهکشی با فشار بالا
● خطوط لوله فرآیند با فشار بالا-در کارخانههای شیمیایی
● ایستگاه برق{0}}لوله آب در گردش با فشار بالا -
لوله های ساختاری (مقاومت بالا)
● ژاکت پلت فرم دریایی (بخش استحکام بالا)
● لوله برای پایه های شمع پل بزرگ
● لولههای پشتیبانی سازههای فولادی ساختمانهای بلند-
● لوله ساختاری فونداسیون نیروی باد دریایی
تحویل و سفارشی سازی
ما راه حل های زنجیره تامین انعطاف پذیر و قابل اعتمادی را ارائه می دهیم تا اطمینان حاصل کنیم که لوله خط API 5L X65 را دریافت می کنید که کاملاً با نیازهای پروژه شما مطابقت دارد.
|
فرم |
 فولاد بدون درز
لوله |
 مقاومت درز مستقیم
لوله جوش داده شده (ERW) |
 قوس فرورفته مارپیچی
لوله جوشی (SSAW) |
 درز مستقیم غوطه ور
لوله جوش قوسی (LSAW) |
|---|---|---|---|---|
|
محدوده متعارف |
قطر بیرونی: 21.3 - 1067 میلی متر؛ ضخامت دیوار: 2 - 150 میلی متر |
قطر بیرونی: 21.3 - 610 میلی متر؛ ضخامت دیوار: 2 - 20 میلی متر |
قطر بیرونی: 219 - 2500 میلی متر؛ ضخامت دیوار: 6 - 25 میلی متر |
قطر بیرونی: 406 - 1620 میلی متر؛ ضخامت دیوار: 6 - 50 میلی متر |
|
قابلیت سفارشی سازی |
لولههای بدون درز نورد گرم، برش با طول ثابت، ماشینکاری اریب، رزوههای انتهای لوله، شرایط ویژه عملیات حرارتی |
لولههای جوشی مستقیم-فرکانس بالا، برش با طول ثابت-، پردازش اریب، گالوانیزه کردن/روکش پلاستیک |
لولههای جوش مارپیچی با قطر بزرگ، برش با طول ثابت، پردازش اریب، پوشش ضد خوردگی (FBE/3PE)- |
شکل دهی JCOE/UOE، برش طول، ماشینکاری اریب، درمان انتهای لوله ویژه |
چرا ما را انتخاب کنید؟ - فناوری مهندسی قابل اعتماد. تحویل قابل اعتماد
ما فقط یک تامین کننده نیستیم، بلکه یک شریک قابل اعتماد مواد برای شما در چین هستیم.
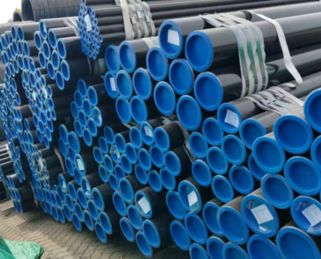
تولید یکپارچه عمودی
دارای 20000 ㎡ با خطوط خودکار 10+ (8،{4}} تن در سال). مرکز ابزارسازی و قالب داخلی، سفارشیسازی سریع و کنترل هزینه مؤثر را امکانپذیر میسازد - بدون علامتگذاری واسطه.
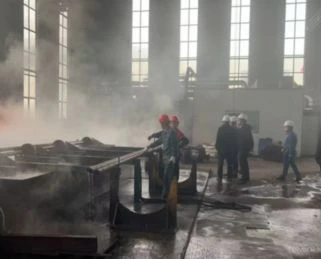
کنترل کیفیت دقیق در هر مرحله
قابلیت ردیابی کامل در نقاط بازرسی QC کلیدی در طول تولید{0}}% مطابق با استانداردهای ASTM/ASME، EN و GB. گزارش تست مواد با هر محموله در دسترس است.
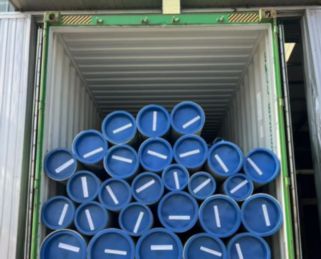
بسته بندی تحویل و صادرات قابل اعتماد
10+ سال صادرات به اروپا، آمریکای شمالی، آسیای جنوب شرقی و خاورمیانه با محافظت ضد آب و ضد زنگ-، همراه با گزینه های حمل و نقل انعطاف پذیر، ورود ایمن و در{2}}به موقع را تضمین می کند.
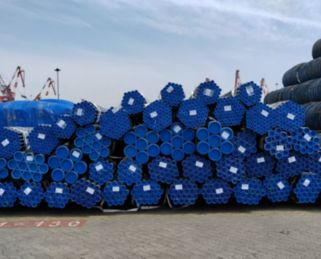
اعتبار سنجی نمونه قبل از تولید انبوه
ما نمونه های رایگان را برای تأیید کیفیت ارائه می دهیم و به شما امکان می دهد فقط پس از تأیید سفارشات انبوه را انجام دهید. ما از یکنواختی تا تولید انبوه با اندازه گیری دقیق ابعاد و ساخت شفاف اطمینان حاصل می کنیم.
سوالات متداول
س: مزایای اصلی API 5L X65 چیست؟
س: تفاوت بین API 5L X65 PSL1 و PSL2 چیست؟ چگونه انتخاب کنیم؟
س: تفاوت بین API 5L X42، X52، X65 و X70 چیست؟ چگونه از بین آنها انتخاب کنیم؟
س: حداکثر دمای عملیاتی برای API 5L X65 چقدر است؟
س: عملکرد جوش API 5L X65 چیست؟
س: مقاومت در برابر خوردگی API 5L X65 چقدر است؟
س: آیا API 5L X65 می تواند جایگزین ASTM A53 یا X42 شود؟
تگ های محبوب: api 5l x65، چین api 5l x65 تولید کنندگان، تامین کنندگان، کارخانه